Al utilizar una soldadora láser en su proyecto de soldadura puede obtener distintas ventajas de importancia que permiten optimizar sus procesos. Sin embargo, en algunas ocasiones también pueden presentarse algunas fallas o errores que debe saber cómo solucionar de forma efectiva. Un claro ejemplo de esto es el cordón negro u oxidado.
En este sentido, el cordón de soldadura láser se oxida principalmente por la falta o mala cobertura del gas de protección durante el proceso. Para solucionarlo debe revisar el flujo de argón o nitrógeno, verificar la distancia de la boquilla y limpiar la superficie. Ajustar adecuadamente la velocidad de avance también evitará la exposición del metal caliente al aire ambiente.
Cordón de soldadura negro u oxidado: ¿qué debo saber?
La soldadora láser es un equipo altamente eficiente en proyectos de alta exigencia, aunque, como bien mencionamos, en ocasiones se puede presentar un problema común: el cordón de soldadura negro u oxidado. Existen distintas causas comunes que generan este inconveniente, al igual que existen soluciones específicas para cada escenario. En Tecnologías en Soldadura le enseñamos detalladamente cada una, a continuación:
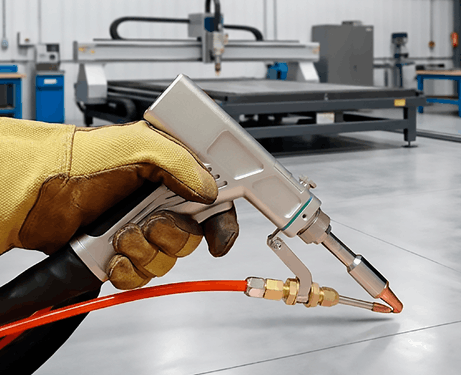
Imagen: pistola para soldadura laser.
Flujo o calidad inadecuada del gas de protección
El gas de protección desplaza el oxígeno del aire mientras el metal fundido se solidifica, si la presión es muy baja, el oxígeno entra en contacto con el cordón caliente y causa oxidación. Es importante ajustar el caudalímetro de argón o nitrógeno entre 12 y 18 litros por minuto y asegurarse de utilizar un gas con una pureza mínima del 99.99% para evitar la contaminación.
Boquilla desalineada o distancia focal incorrecta
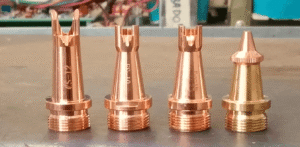
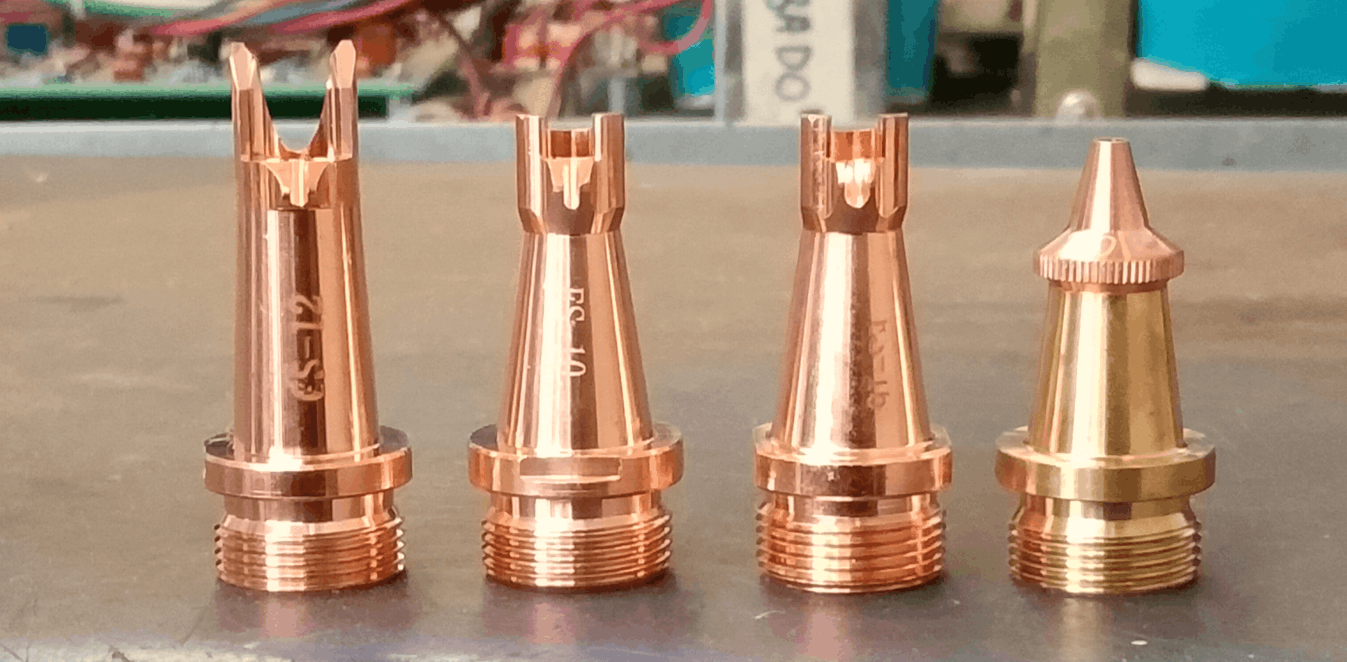
La posición de la boquilla determina la forma del flujo protector sobre la piscina de soldadura. Si la boquilla está muy alejada del metal, la cortina de gas pierde efectividad antes de cubrir la junta. Es necesario mantener una distancia de trabajo constante según las especificaciones de su antorcha láser. De igual forma, inspeccione la boquilla para confirmar que no tenga escoria acumulada que desvíe el chorro de gas.
Velocidad de avance demasiado lenta
Avanzar a una velocidad muy baja aporta un exceso de calor a la pieza de trabajo, en este sentido, el calor extremo mantiene el metal a alta temperatura durante más tiempo del debido. Al alejarse de la boquilla protectora, el cordón todavía caliente se oxida al contacto con el aire. Aumente gradualmente la velocidad de soldadura para reducir el aporte térmico sobre la lámina.
Presencia de contaminantes en la superficie del metal
Aceites, grasas, pintura o humedad en la junta se evaporan con el calor producido por estas herramientas para soldar. Estos vapores contaminan la atmósfera protectora y reaccionan directamente con el metal líquido. Para evitarlo se debe limpiar la zona con un solvente desengrasante antes de encender el equipo. Para acero inoxidable o aluminio, retire la capa de óxido previo usando un cepillo de acero inoxidable.
Fugas o aire atrapado en la línea de suministro de gas
Pinchaduras en las mangueras o conexiones flojas en las máquinas portátiles para soldar permiten el ingreso de aire al flujo de gas. Incluso pequeñas cantidades de oxígeno dentro de la manguera arruinan la pureza de la protección. Se debe aplicar agua con jabón en las conexiones para detectar fugas de forma rápida y segura. Sustituya las mangueras dañadas y asegure todas las abrazaderas antes de comenzar la producción.
Tecnologías en Soldadura: soluciones que se adaptan a sus proyectos
Una soldadora láser es un equipo ideal para procesos que buscan precisión y eficiencia, aunque se debe tener en cuenta los aspectos anteriormente mencionados para garantizar resultados de calidad. En Tecnologías en Soldadura dejamos a su disposición una amplia gama de equipos para soldar de la más alta calidad disponible en el mercado. También brindamos asesoría técnica para disipar cualquier tipo de duda.
Si desea saber más sobre nuestros equipos le invitamos a comunicarse con nosotros completando el formulario de contacto disponible en nuestra página web o mediante el número de teléfono (222) 570 2046. Responderemos a la brevedad con toda la información necesaria.
Preguntas frecuentes
¿Qué gas de protección debo usar para evitar que la soldadura láser se ponga negra?
El argón de alta pureza, es decir, de 99.99%, es el más recomendado para evitar la oxidación en la mayoría de los metales.
¿Se puede recuperar el color brillante del cordón sin volver a soldar la pieza?
Sí, puede limpiar el cordón oxidado mediante decapado químico o pulido mecánico con cepillo de acero inoxidable.
¿Por qué el cordón sale negro únicamente al final del recorrido de la soldadura?
Este problema ocurre porque el gas se corta inmediatamente cuando el láser se apaga, dejando el final caliente desprotegido.
¿Afecta la oxidación del cordón a la resistencia mecánica de la estructura soldada?
Sí, la capa negra de oxidación puede comprometer la resistencia del material y facilitar la aparición prematura de corrosión.
¿Cómo influye el diámetro de la boquilla en la aparición de oxidación durante el trabajo?
Una boquilla demasiado pequeña no genera una cobertura de gas lo suficientemente amplia para proteger toda la piscina fundida.
Revisado por:
Ing. Ángel Marín George
Ing. en Ciencias de la Computación por la BUAP
Ángel realizó sus estudios profesionales y de posgrado en la Facultad de Ciencias de la Computación de la BUAP (2002-2012). Cuenta con más de 14 años de experiencia técnica en el sector industrial, desempeñándose en Tecnología en Soldadura en el área de venta y reparación de maquinaria especializada. Su sólida formación en computación y electrónica le permite diagnosticar y brindar mantenimiento a equipos industriales de alta exigencia, asegurando soluciones operativas eficientes para el sector manufacturero.