El corte láser es una de las tecnologías más innovadoras, eficientes y modernas que se pueden utilizar en procesos exigentes de la industria actual. Sin embargo, es necesario afirmar que se requiere una correcta configuración para que los resultados sean los esperados y se obtenga un corte preciso y limpio. También se deben evitar algunos errores comunes y tener en cuenta aspectos de importancia para un adecuado uso de esta tecnología.
La falta de penetración en el corte de láser ocurre principalmente por una potencia insuficiente, velocidad excesiva, distancia focal incorrecta o lentes sucios. Para solucionarlo, es necesario verificar la limpieza del cristal protector, ajustar el foco según el grosor del material y corregir la presión del gas.
Falta de penetración con corte láser: causas principales
Cuando se trata del corte láser es necesario decir que en algunas ocasiones el nivel de penetración no es el suficiente para cortar completamente la lámina. Esto puede deberse a distintas causas, aunque, es posible solucionarlo fácilmente. En Tecnologías en Soldadura le enseñaremos detalladamente las causas principales, a continuación:
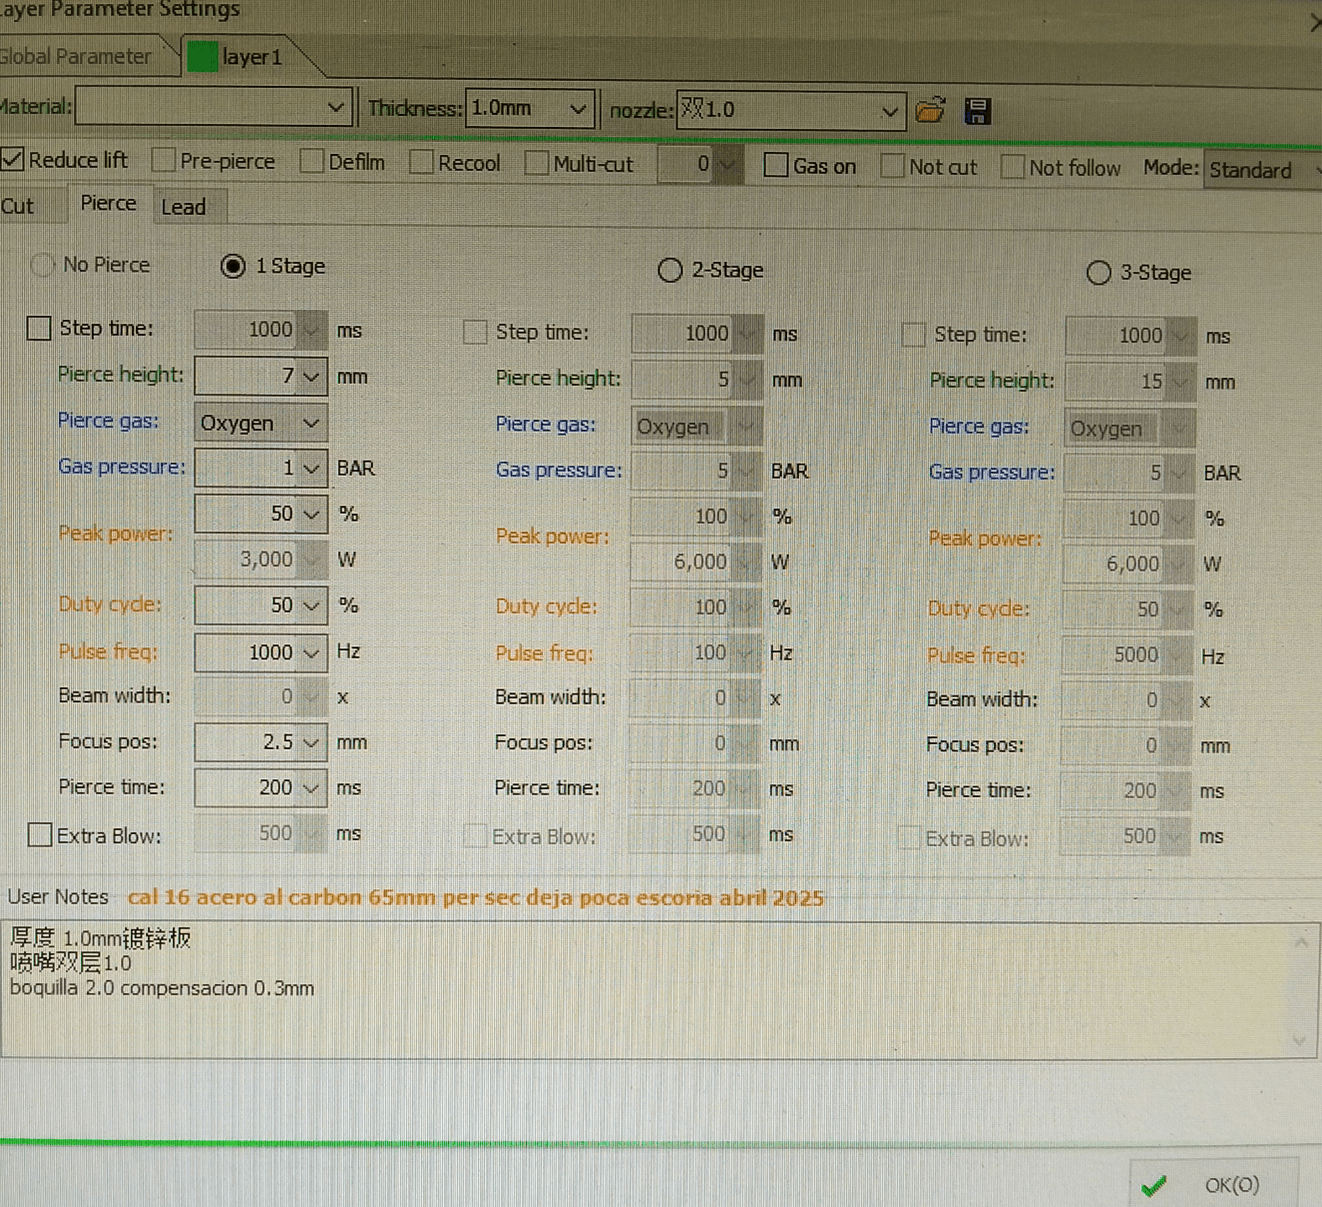
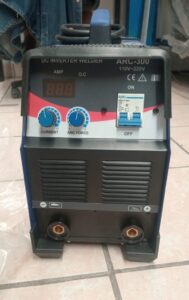
Imagen: En el panel de configuración del equipo láser es posible ajustar desde el modo de perforacion, potencia, frecuencia PWM, etc. El usuario cuenta con gran flexibilidad de uso.
Falta de potencia o velocidad de avance muy alta
Cuando la velocidad de avance supera la capacidad de fusión del resonador, el haz de luz no logra atravesar todo el espesor. Se puede notar que el material fundido se acumula en la parte inferior de la lámina sin desprenderse.
La solución inmediata a este problema consiste en reducir gradualmente la velocidad de trabajo en el panel de control del equipo. También es indispensable verificar que la fuente láser entregue el porcentaje de potencia programado para esa tarea.
Posición focal desalineada o incorrecta
El punto de enfoque determina la densidad de energía que recibe el metal durante el proceso de corte. Si el foco se encuentra muy arriba o muy abajo del punto óptimo, la energía disponible se dispersa.
En este sentido, se debe tener en cuenta que para acero al carbón cortado con oxígeno, el foco suele colocarse cerca de la superficie de la chapa. En cambio, para cortar acero inoxidable con nitrógeno debe ajustar un foco negativo más profundo.
Lentes protectores o consumibles contaminados
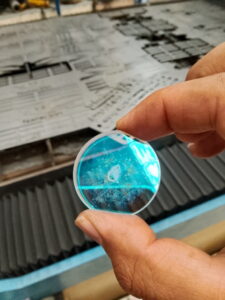
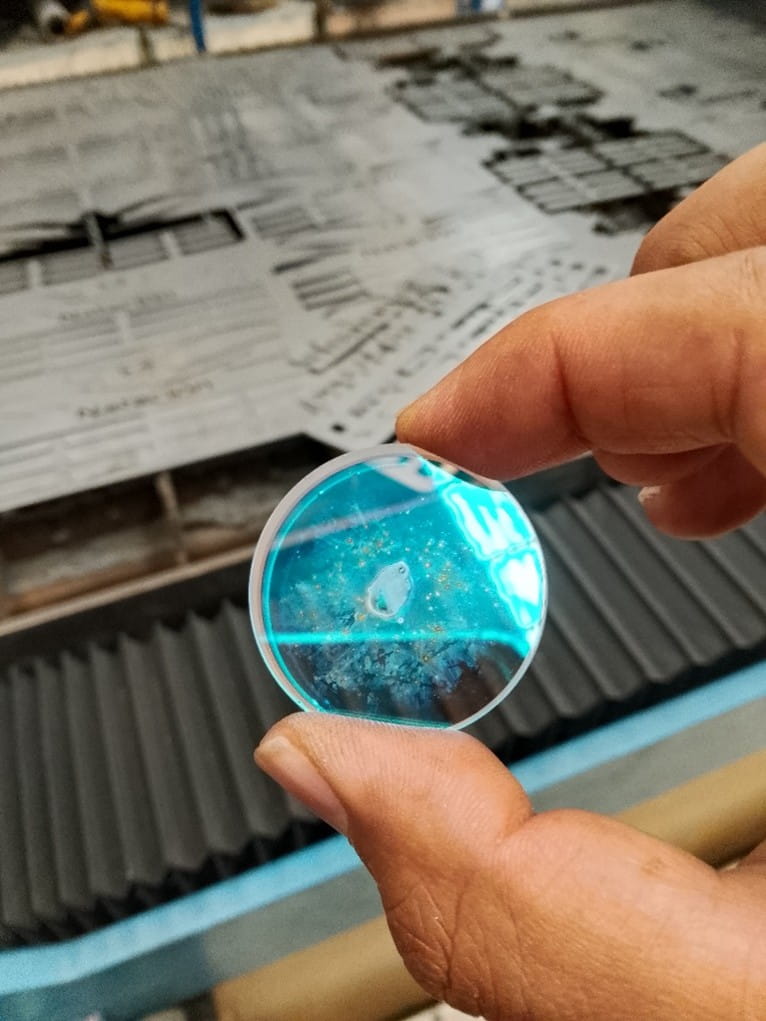
La suciedad en la óptica absorbe parte de la energía luminosa y reduce la potencia real del haz, por lo que es un detalle que se debe tener en cuenta. Un lente protector contaminado provoca que el corte pierda profundidad a mitad de la trayectoria.
Para evitar esto, inspeccione la óptica diariamente utilizando luz blanca para detectar quemaduras o depósitos de polvo. También puede limpiar los cristales únicamente con toallitas de grado óptico y alcohol isopropílico de alta pureza.
Presión o pureza inadecuada del gas de asistencia
Al igual que sucede con otros elementos como el equipo de oxicorte, cada detalle debe ser tomado en cuenta. En el caso del corte con láser, el gas de asistencia enfría la zona y expulsa el metal fundido fuera de la ranura de corte. Si la presión es demasiado baja, la escoria permanece atrapada y bloquea el paso del rayo.
Se recomienda verificar que los reguladores entreguen el flujo constante de nitrógeno u oxígeno que requiere la boquilla. De igual forma, asegúrese de que la boquilla esté bien centrada respecto al haz para evitar desviaciones.
Descalibración del sensor de altura capacitivo
El cabezal requiere mantener un espacio constante con respecto a la superficie de la chapa metálica. Cualquier variación en la distancia de boquilla altera la estabilidad del foco y la dinámica del gas.
Se requiere ejecutar una calibración del sensor capacitivo desde el software con regularidad. Esta rutina sencilla previene colisiones accidentales y garantiza que el haz trabaje en su distancia ideal. En caso de que esto no funcione, puede optar por otro tipo de tecnología como la cortadora de plasma o bien con elementos de oxicorte según las necesidades de su proyecto.
Tecnologías en Soldadura: equipos de alta calidad para corte de láser
El corte láser es una excelente alternativa cuando se trata de trabajos prolijos y acabados precisos, sin embargo, se debe prestar atención a cada detalle para evitar cortes incompletos. En Tecnologías en Soldadura contamos con soluciones de la más alta calidad en el mercado. Ofrecemos asesoría técnica y atención personalizada para garantizar una compra inteligente y satisfactoria.
Contáctenos completando el formulario de contacto disponible en nuestro sitio web o mediante el número de teléfono (222) 570 2046 si desea solicitar una cotización u obtener más información. Con gusto le atenderemos a la brevedad.
Preguntas frecuentes
¿Cómo saber si la falta de penetración es por culpa del lente o del gas?
Si el lente está sucio, el problema empeora gradualmente por el calor acumulado en la óptica. Si el fallo es por gas, el corte defectuoso se presenta de forma constante e inmediata desde la primera pieza.
¿Qué pasa si aumento la potencia al máximo para solucionar el problema?
Elevar la potencia sin balancear la velocidad o el foco puede quemar el material y acelerar el desgaste de consumibles.
¿Por qué la máquina corta bien al inicio pero deja de penetrar a los pocos minutos?
Este síntoma ocurre habitualmente por el sobrecalentamiento de un lente protector contaminado.
¿Qué tipo de boquilla debe utilizar para evitar problemas en acero grueso?
Para espesores grandes se recomienda usar boquillas dobles con un diámetro mayor.
¿Cada cuánto tiempo se debe calibrar el sensor de altura para mantener la precisión?
Se aconseja realizar la calibración al inicio de cada turno de trabajo o tras cambiar de boquilla. También debe calibrar si nota que la chapa presenta ondulaciones pronunciadas en su superficie.
Revisado por:
Ing. Ángel Marín George
Ing. en Ciencias de la Computación por la BUAP
Ángel realizó sus estudios profesionales y de posgrado en la Facultad de Ciencias de la Computación de la BUAP (2002-2012). Cuenta con más de 14 años de experiencia técnica en el sector industrial, desempeñándose en Tecnología en Soldadura en el área de venta y reparación de maquinaria especializada. Su sólida formación en computación y electrónica le permite diagnosticar y brindar mantenimiento a equipos industriales de alta exigencia, asegurando soluciones operativas eficientes para el sector manufacturero.